软管切断机用久了,切口开始起毛、压扁,很多人以为是设备精度不行,多数情况是刀片的问题。刀片的状态直接决定切面质量,维护做得好,一台机器能用很多年。
先说选型。橡胶管和塑料管的软硬差别大,切橡胶用锋利耐磨的刀片,切带增强层的液压管要用硬度和韧性兼顾的材质。同一把刀切不同材质,寿命和效果都会打折扣,建议不要混用。
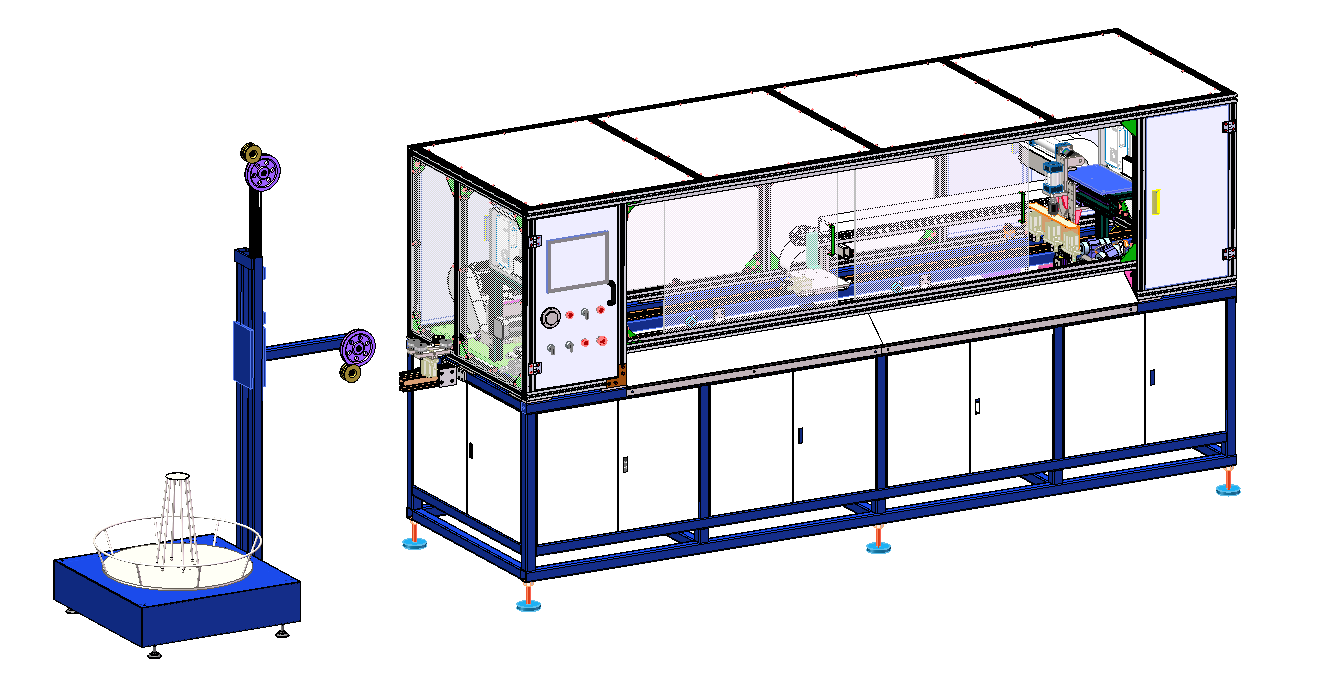
切刀间隙要调准。动刀与定刀的间隙按管壁厚度设定,间隙大了切口撕扯,间隙小了刀口互相摩擦,磨损很快。换刀后先手动走一刀,看切面是否齐整,再上料生产。
刃磨要定期做。刀口出现细小缺口或者切面开始发白,就该磨了。刃磨时注意角度保持一致,磨完做去磁处理,避免铁屑吸附在刀口上。
日常保养别漏。每班清理刀座里的胶屑,导轨加润滑油,气路过滤器定期排水。气压不足会让切刀动作不到位,切不断还伤刀。
把这些做到位,刀片寿命能延长不少,切口质量也稳定。备几套刀具备用,换刀不耽误生产,这是实际用下来比较省心的做法。
另外,刀片的安装同心度别忽略。装偏一点,切口一边深一边浅,看着能用,实际切面已经不合格。装刀后用废管试切两刀,确认切面平整再批量生产,这个小习惯能省下不少返工。